


Language

Dom / Wiadomości / Wiadomości branżowe / Zgrzewanie indukcyjne w opakowaniach farmaceutycznych: proces, nakrętki i kontrola jakości
Zgrzewanie indukcyjne w opakowaniach farmaceutycznych: proces, nakrętki i kontrola jakości
2026.10.02
Linia rozlewnicza obsługująca 200 fiolek na minutę nagle się zatrzymuje. Każda zakrętka z ostatniej partii ma luźną folię i test szczelności kończy się niepowodzeniem. Winowajcą rzadko jest sama czapka. W dziewięciu przypadkach na dziesięć proces zgrzewania indukcyjnego przebiega nieprawidłowo. Zgrzewanie indukcyjne nie jest prostą aplikacją cieplną. Wykorzystuje pole elektromagnetyczne do generowania ciepła wewnątrz nakrętki, topienia warstwy polimeru i spajania wkładki z folii aluminiowej z krawędzią pojemnika. Gdy natężenie pola, czas przebywania lub moment obrotowy kołpaka ulegają zmianie, uszczelnienie ulega cichej awarii. W tym artykule wyjaśniono, jak działa zgrzewanie indukcyjne, gdzie występują błędy oraz jak wybrać zakrętki i wkładki pasujące do linii napełniania.
Jak działa zgrzewanie indukcyjne
Indukcyjna głowica zgrzewająca zawiera cewkę przewodzącą prąd przemienny o wysokiej częstotliwości. W ten sposób powstaje pole magnetyczne. Gdy zakryty pojemnik przechodzi pod główką, pole indukuje prądy wirowe w wyściółce z folii aluminiowej wewnątrz nakrętki. Folia nagrzewa się w ciągu milisekund. Powłoka polimerowa na folii topi się i wiąże z krawędzią pojemnika. Po opuszczeniu pojemnika z pola polimer ochładza się pod naciskiem nakrętki, tworząc hermetyczne uszczelnienie.
Proces ten różni się od zgrzewania przewodzącego. Zgrzewanie przewodzące wykorzystuje podgrzewane płyty lub rolki, które dotykają nakrętki lub pojemnika. Przekazuje ciepło z zewnątrz do wewnątrz. Zgrzewanie indukcyjne podgrzewa tylko folię, dzięki czemu zakrętka i produkt pozostają chłodniejsze. W przypadku wrażliwych na ciepło leków biologicznych, szczepionek i antybiotyków ta różnica chroni lek. Zmniejsza także ryzyko deformacji zakrętki i psucia się produktu.
Typowe parametry zgrzewania indukcyjnego dla linii farmaceutycznych obejmują częstotliwość od 20 do 100 kHz, moc wyjściową od 1 do 6 kW i czas przebywania od 0,5 do 3 sekund. Moment obrotowy zakrętki zwykle mieści się w zakresie od 15 do 25 funtów na cal dla fiolek 20 mm i od 20 do 35 funtów na cal dla zamknięć 28 mm lub większych. Powszechna jest tolerancja plus minus 2 cale-funty. Grubość folii podkładowej waha się od 0,5 do 1,5 mm. Każda kombinacja pojemnika, nakrętki i wkładki wymaga własnej walidacji.
Parametry krytyczne i punkty awarii
Zgrzewanie indukcyjne nie powiedzie się, gdy jeden lub więcej parametrów wyjdzie poza zatwierdzone okno. W poniższej tabeli wymieniono typowe parametry, typowe zakresy i defekty pojawiające się w przypadku dryftu.
| Parametr | Typowy zasięg | Tryb awarii, jeśli poza zakresem |
|---|---|---|
| Moc wyjściowa | 1 do 6 kW | Niska moc powoduje słabe lub niekompletne uszczelnienia; duża moc zwęgla wkładkę lub wypacza nasadkę. |
| Czas przebywania | 0,5 do 3 sekund | Krótki postój pozostawia polimer w stanie niestopionym; długi postój powoduje przegrzanie folii i uszkodzenie produktu. |
| Moment obrotowy nakrętki | 15 do 35 cali-funtów | Niski moment obrotowy umożliwia podniesienie nakrętki podczas ogrzewania; wysoki moment obrotowy odkształca nasadkę i miażdży wkładkę. |
| Grubość folii liniowej | 0,5 do 1,5 mm | Cienka folia nagrzewa się zbyt szybko; gruba folia wymaga większej mocy i może nie wiązać się równomiernie. |
| Czas chłodzenia | 1 do 5 sekund | Krótkie chłodzenie pozwala na przesunięcie uszczelki przed jej stwardnieniem; długie chłodzenie spowalnia linię bez korzyści. |
Inne wady to zaklejona folia wewnątrz zakrętki, nieszczelność uszczelki i luźne zakrętki po zakręceniu. Folia, która utknęła w nakrętce, oznacza zazwyczaj, że wosk lub klej podkładowy jest niezgodny z temperaturą procesu. Wyciek często wynika z zanieczyszczonej krawędzi pojemnika lub źle ustawionej wykładziny. Luźne nakrętki mogą wynikać z niskiego momentu obrotowego lub cofania się nakrętki podczas chłodzenia.
Przetestuj każdą partię co najmniej trzema metodami. Test penetracji barwnika ujawnia nieszczelności kanałów. Test zaniku próżni mierzy integralność zamknięcia pojemnika. Test odrywania sprawdza siłę wiązania pomiędzy folią a pojemnikiem. W przypadku produktów sterylnych badanie ciśnienia rozrywającego dodaje kolejną warstwę pewności. Dokumentuj wyniki i przechowuj je w rejestrze partii.
Dopasowanie nakrętek i wkładek do Twojego pojemnika
Zakrętka i wkładka muszą pasować do wykończenia pojemnika, prędkości linii napełniającej i składu leku. Fiolki do wstrzykiwań zwykle zawierają aluminiowe nakrętki o średnicy 20 mm lub 13 mm z otworami do ciągnięcia lub odrywania. Korek z uchwytem umożliwia pielęgniarkom otwarcie fiolki bez użycia narzędzi, co ma znaczenie na oddziałach ratunkowych i oddziałach intensywnej terapii. Wewnątrz foliowa wyściółka musi przylegać płasko do krawędzi fiolki. Każde przechylenie tworzy ścieżkę wycieku.
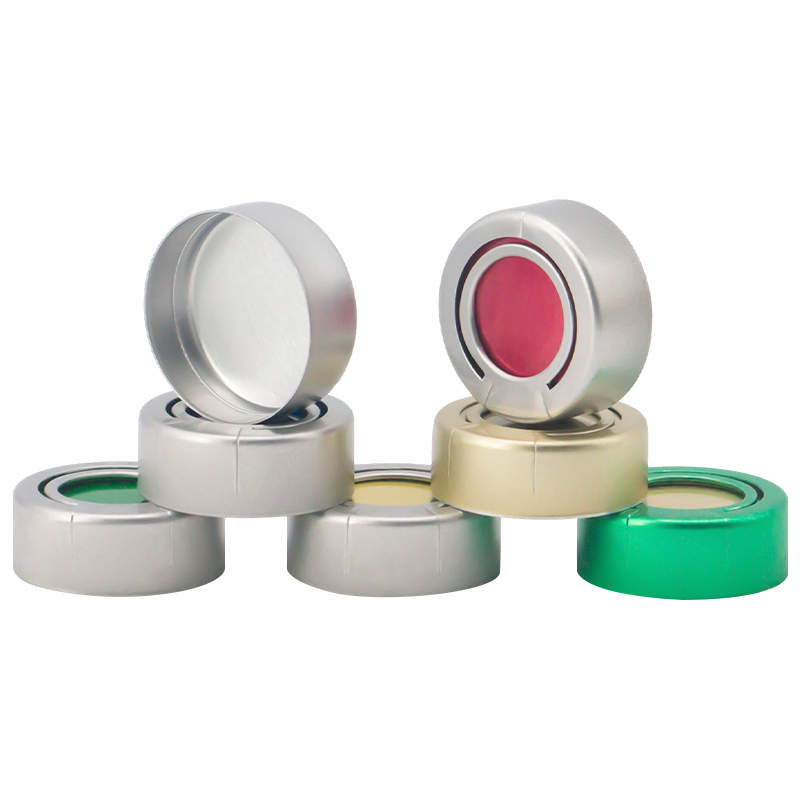 Aluminiowa nasadka z pierścieniem ściągającym Aluminiowa uszczelka zabezpieczona przed manipulacją przeznaczona do fiolek do wstrzykiwań. Posiada zintegrowany pierścień do pociągania, który po pociągnięciu pozwala na czyste usunięcie całej aluminiowej nasadki z vi... Zobacz produkt →
Butelki infuzyjne są większe i cięższe. Potrzebują nakrętek, które pozostaną bezpieczne podczas autoklawowania i transportu. Nakładki aluminiowo-plastikowe typu mostkowego łączą aluminiową obudowę z plastikowym blatem. Konstrukcja mostu zapewnia mocny chwyt i czysty otwór. Zakrętki te dobrze sprawdzają się przy zgrzewaniu indukcyjnym, ponieważ plastikowy wierzch nie zakłóca pola magnetycznego. Wyściółka łączy się ze szklanym lub plastikowym wykończeniem butelki.
 Typ mostka Aluminiowo-plastikowa nasadka Specjalistyczna zakrętka uszczelniająca przeznaczona do butelek infuzyjnych, składająca się z aluminiowej zakrętki typu mostkowego i plastikowej zakrętki. Zobacz produkt →
Butelki z płynem doustnym często używają zakrętek. Zakrętka zapewnia ponowne zamknięcie po uszkodzeniu uszczelnienia indukcyjnego. Wyściółka musi przylegać do szyjki butelki i nie pozostawiać śladów. W przypadku syropów pediatrycznych i preparatów na kaszel szczelne zamknięcie zapobiega parowaniu i zanieczyszczeniu. Moment dokręcenia nasadki musi być wystarczająco wysoki, aby utrzymać wkładkę na miejscu, ale wystarczająco niski, aby pacjent mógł ją otworzyć.
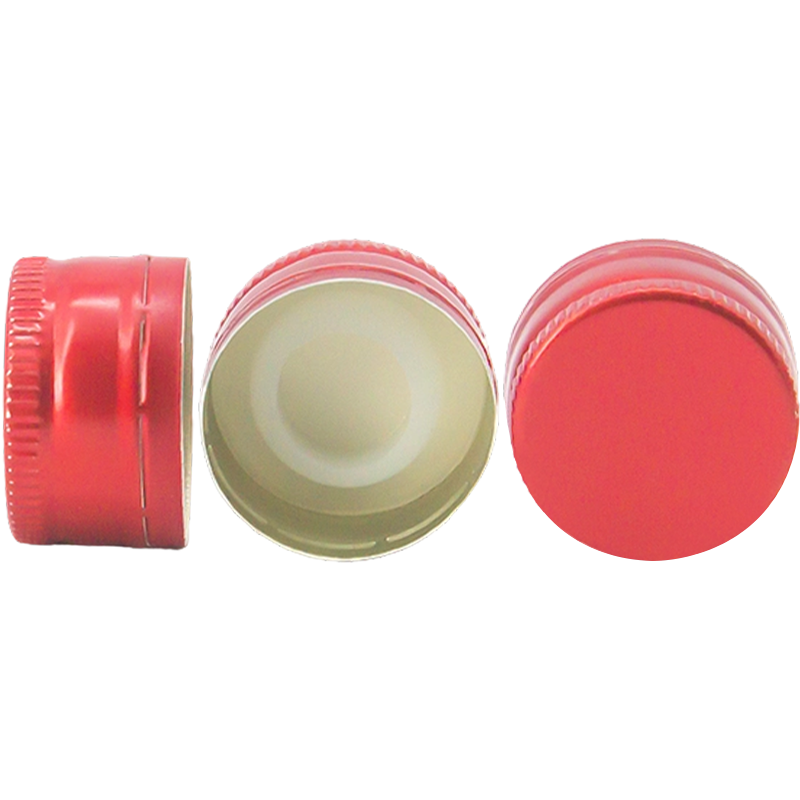 Aluminiowa zakrętka Ekonomiczne i trwałe rozwiązanie uszczelniające przeznaczone do butelek z płynami doustnymi. Wykonany z jednego kawałka aluminium, tworzy bezpieczny gwint poprzez zaciśnięcie na dnie... Zobacz produkt →
Zakrętki Euro PP i inne zamknięcia z tworzyw sztucznych również umożliwiają zgrzewanie indukcyjne, jeśli zawierają wkładkę foliową. Upewnij się, że materiał nasadki jest w stanie wytrzymać ciepło wytwarzane w folii. Niektóre tworzywa sztuczne miękną lub odkształcają się w temperaturach zgrzewania. Zawsze zamawiaj próbki wkładek i przeprowadzaj próbę z rzeczywistym produktem.
Aby zapoznać się ze szczegółowym zestawieniem typów czapek, zobacz nasz kompletny przewodnik po aluminiowych nakrętkach do fiolek farmaceutycznych .
Kontrola jakości i oczekiwania regulacyjne
Opakowania farmaceutyczne podlegają rygorystycznym przepisom. W Stanach Zjednoczonych Agencja ds. Żywności i Leków oczekuje integralności zamknięcia pojemnika w przypadku produktów sterylnych. W Europie Załącznik 1 wytycznych Dobrej Praktyki Wytwarzania dotyczy produkcji sterylnej. Obydwa ramy wymagają udokumentowanej walidacji procesu uszczelniania. Oznacza to pisemne procedury dotyczące konfiguracji, obsługi i monitorowania zgrzewarki indukcyjnej.
Dostawca nakrętek również odgrywa rolę. Zakrętki powinny być produkowane w kontrolowanym środowisku. Jiangsu Changjiang Lids Co., Ltd. obsługuje pomieszczenia czyste klasy C plus A i przestrzega wymagań GMP i ISO 9001. Firma produkuje nakrętki aluminiowe, nakrętki aluminiowo-plastikowe oraz nakrętki Euro PP o rocznej zdolności produkcyjnej wynoszącej 3 miliardy nakrętek aluminiowych i 800 milionów nakrętek polipropylenowych. Funkcje te zapewniają poziom czystości i identyfikowalności, którego potrzebują nabywcy produktów farmaceutycznych.
Podczas audytu dostawcy zakrętek poproś o certyfikaty analizy dla każdej partii. Upewnij się, że materiał wyściółki spełnia wymagania USP klasy VI lub równoważne standardy biokompatybilności. Sprawdź, czy dostawca zatwierdza zgrzewanie indukcyjne w przypadku konkretnego pojemnika. Ogólna walidacja pieczęci nie wystarczy. Wykończenie pojemnika, moment obrotowy nakrętki i prędkość linii zmieniają wynik.
Względy zaopatrzenia i redukcja ryzyka
Zakup zakrętek do zgrzewania indukcyjnego nie jest prostym porównaniem cenowym. Tańszy limit może zaoszczędzić ułamek centa na jednostce, ale uszkodzone uszczelnienie może kosztować tysiące w odrzuconych partiach. Weź pod uwagę te czynniki przed złożeniem zamówienia.
- Poproś o próbki wykładziny i przeprowadź próbę liniową przy trzech różnych ustawieniach momentu obrotowego.
- Zapytaj o zalecane okienko zgrzewające indukcyjnie do wykończenia Twojego pojemnika.
- Potwierdź minimalną wielkość zamówienia i czas realizacji zarówno zakrętek, jak i wkładek.
- Sprawdź, czy dostawca oferuje dostosowanie OEM pod względem koloru czapki, logo lub rodzaju wkładki.
- Przejrzyj klasyfikację pomieszczeń czystych i certyfikaty jakości dostawcy.
- Przetestuj uszczelkę po symulowanym transporcie i przyspieszonym starzeniu.
Przechowywanie również ma znaczenie. Zakrętki i wkładki powinny pozostać w zapieczętowanych torebkach do czasu użycia. Wilgoć może wpływać na warstwy wosku i polimeru. Kurz na linerze uniemożliwia równomierne wiązanie. Przygotuj kontrolowane miejsce postoju w pobliżu linii napełniania i przeszkol operatorów w zakresie obsługi zakrętek w czystych rękawiczkach.
Skontaktuj się z naszym zespołem aby omówić wymagania dotyczące uszczelnień i poprosić o próbki. Pomożemy Ci dopasować odpowiednią zakrętkę i wkładkę do Twojej linii rozlewniczej i produktu.
Zgrzewanie indukcyjne to system, a nie pojedynczy element. Głowica uszczelniająca, zakrętka, wkładka, pojemnik i linia napełniająca współdziałają ze sobą. Idealna nakrętka z niewłaściwym momentem dokręcania będzie przeciekać. Idealny moment obrotowy z niewłaściwą wkładką zwęgli się lub nie połączy. Zacznij od zweryfikowanego okna parametrów, przetestuj każdą partię i wybierz nakrętki od dostawcy, który rozumie wymagania farmaceutyczne. Takie podejście chroni Twój produkt, Twoich pacjentów i harmonogram produkcji.
Wiadomości
-
Napełniona butelka zawiesiny doustnej schodzi z linii, zakrętka jest odkręcana przez klienta, a foliowy krążek pozostaje wewnątrz nakrętki, a nie na brzegu butelki. Nie ma pl...
READ MORE -
Fiolka ze szczepionką opuszcza linię napełniania, podróżuje ciężarówką i przybywa z cienką warstwą płynu na ramieniu. Nakrętka jest szczelna, ale wewnętrzna uszczelka nigdy n...
READ MORE -
Linia rozlewnicza obsługująca 200 fiolek na minutę nagle się zatrzymuje. Każda zakrętka z ostatniej partii ma luźną folię i test szczelności kończy się niepowodzeniem. Winowa...
READ MORE -
Napełniona butelka HDPE opuszcza linię napełniania z zakrętką dokręconą zgodnie ze specyfikacją. Przechodzi pod zgrzewarką indukcyjną, a po kilku sekundach folia znajdująca s...
READ MORE
Powiązane produkty
-

Znormalizowana polipropylenowa zakrętka z pierścieniem pociągowym przeznaczona do butelek infuzyjnych i roztworów. To rozwiązanie zabezpieczające przed manipulacją zapewnia niezawodne zamknięcie i ...
Zobacz więcej -

Bezpieczne i przyjazne dla użytkownika rozwiązanie uszczelniające butelki z płynami doustnymi. Wykonany z jednego kawałka aluminium ze zintegrowanym pierścieniem do pociągania, umożliwia łatwe, jed...
Zobacz więcej -

Aluminiowa uszczelka zabezpieczona przed manipulacją przeznaczona do fiolek do wstrzykiwań. Zawiera zintegrowany pierścień do pociągania, który po pociągnięciu pozwala na czyste usunięcie całej alu...
Zobacz więcej -

Praktyczna aluminiowa uszczelka do butelek infuzyjnych o dużej pojemności. Posiada zintegrowany pierścień do pociągania, który umożliwia szybkie i całkowite zdjęcie całej aluminiowej nasadki, zapew...
Zobacz więcej -

Ochronne i sterylne opakowanie przeznaczone do przechowywania soczewek kontaktowych. Pojemnik z polipropylenu (PP) ze zintegrowaną uszczelką foliową zapewnia integralność produktu, zatrzymywanie wi...
Zobacz więcej -

Ochronne i sterylne opakowanie przeznaczone do przechowywania soczewek kontaktowych. Pojemnik z polipropylenu (PP) ze zintegrowaną uszczelką foliową zapewnia integralność produktu, zatrzymywanie wi...
Zobacz więcej
-
Skontaktuj się
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Nr 1 Mingzhu Road, Youfang Industrial Park, miasto Yangzhong, Zhenjiang, Jiangsu, Chiny
Informacje zawarte na tej stronie internetowej są przeznaczone wyłącznie do użytku w krajach i jurysdykcjach poza Chińską Republiką Ludową.
-
Produkt
Nakładki aluminiowo-plastikowe Nakładki aluminiowe Czapki Euro PP Pojemniki PP na soczewki kontaktowe z uszczelką foliową Plastikowy wieszak na butelkę infuzyjną Plastikowa puszka Jerry'ego -
WhatsApp
Chris

-
WeChat
Lilianna

Prawa autorskie © 2025 Jiangsu Changjiang Lids Co., Ltd. Wszelkie prawa zastrzeżone.
Producent opakowań farmaceutycznych OEM
Dostawca nakrętek farmaceutycznych
